تست PT روی فولاد زنگنزن: گواهی آلاینده و کلاس حلال
نویسنده: علی حاج حیدری۸ مهر ۱۴۰۵بهروزرسانی: ۳ آبان ۱۴۰۵۶ دقیقه مطالعه
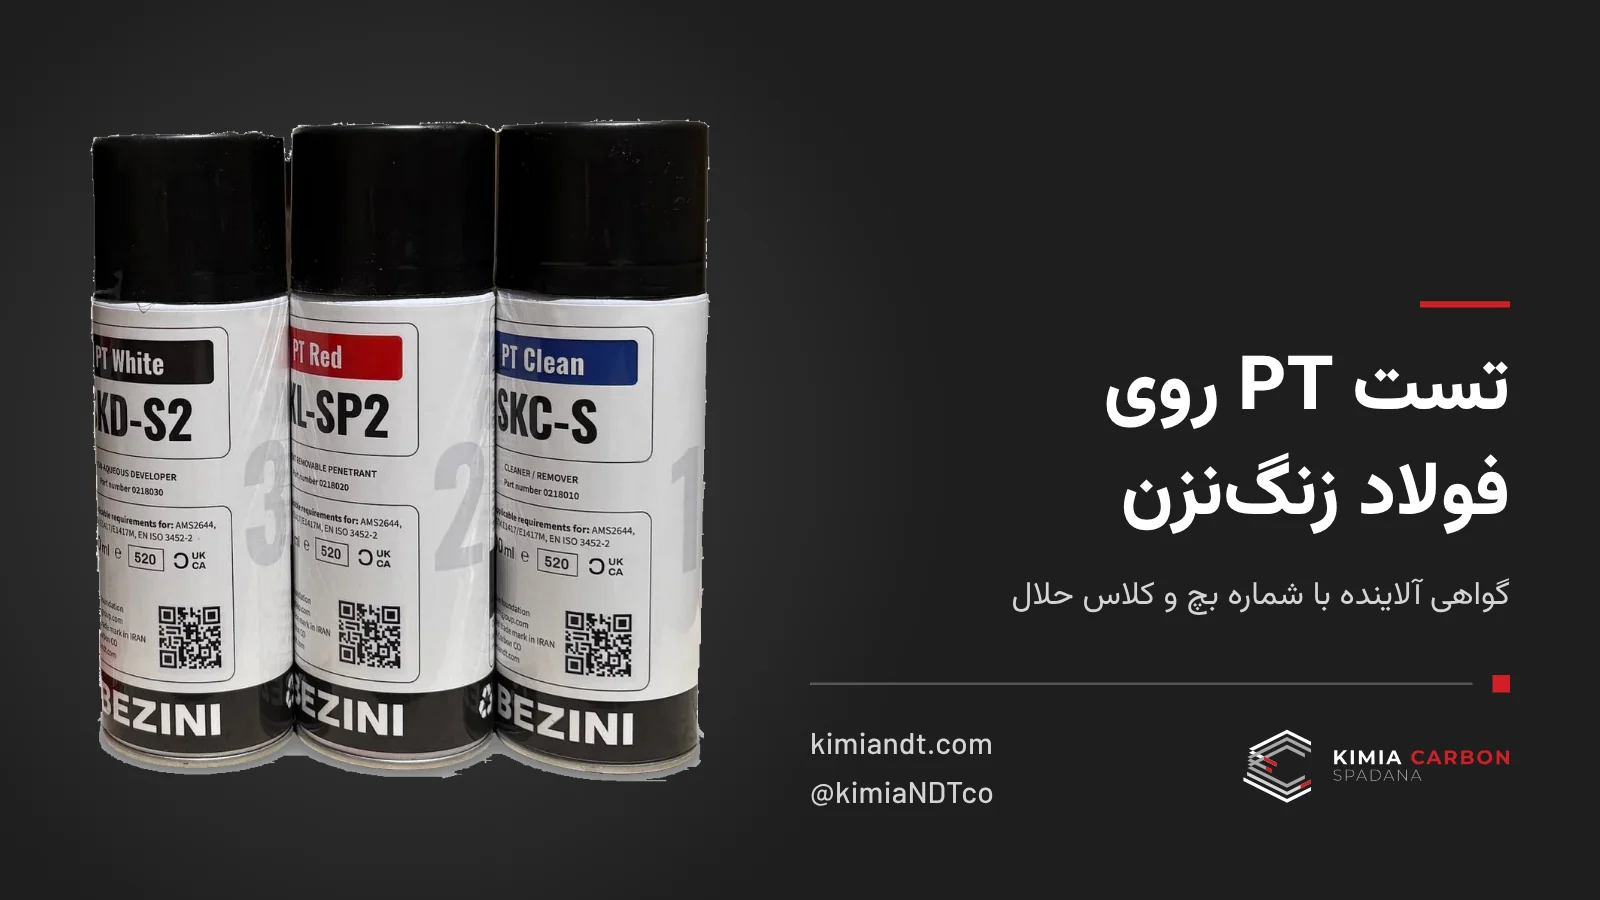
آزمون مایعات نافذ (PT) روش اصلی آشکارسازی ترک سطحی روی فولاد زنگنزن آستنیتی است، چون آزمون ذرات مغناطیسی (MT) فقط روی مواد فرومغناطیس کار میکند. ولی روی همین فولاد، ASME BPVC Section V یک الزام اضافه دارد که روی فولاد کربنی نیست: طبق بند T-641، کاربر باید برای همه مواد نافذ مصرفی گواهی میزان آلاینده بگیرد که شماره بچ تولیدکننده و نتیجه آزمون طبق پیوست اجباری II را داشته باشد. پیوست II برای فولاد زنگنزن آستنیتی یا دوپلکس و تیتانیوم، مجموع کلر و فلوئور هر ماده را به ۰٫۱ درصد وزنی محدود میکند.
این مقاله برای بازرس سطح ۲ و مهندس کنترل کیفیتی است که روی جوش لوله، مخزن یا تجهیزات زنگنزن کار میکند و باید بداند از تأمینکننده مواد نافذ چه مدرکی بخواهد و کدام بخش آزمون روی این فلزات فرقی نمیکند. اعداد این مقاله از متن ASME BPVC Section V ویرایش ۲۰۲۳ و ASTM E1417/E1417M-21 با شماره بند آمدهاند؛ معیار پذیرش نشانه در هیچکدام نیست و از کد ارجاعدهنده میآید.
چرا روی فولاد زنگنزن آستنیتی از تست PT استفاده میشود؟
آزمون ذرات مغناطیسی طبق بند T-720 از ASME Section V ناپیوستگیها را فقط در سطح مواد فرومغناطیس آشکار میکند، و فولاد زنگنزن آستنیتی، آلومینیوم، مس و برنج فرومغناطیس نیستند. آزمون مایعات نافذ طبق بند T-620 همان کد، ناپیوستگیهای باز به سطح را در فلزات غیرمتخلخل و مواد دیگر آشکار میکند و به خاصیت مغناطیسی قطعه وابسته نیست. ترک، درز، لایه، جوش سرد و تخلخل باز به سطح، نمونههای معمول ناپیوستگی قابل آشکارسازی با این روشاند.
محدودیت PT هم روی فولاد زنگنزن همان است: فقط ناپیوستگیای دیده میشود که به سطح باز شده باشد. عیب زیرسطحی که MT روی فولاد کربنی تا حدی نشان میدهد، با PT دیده نمیشود و اگر کد پروژه آن را بخواهد، روش دیگری لازم است. پس روی جوش زنگنزن، انتخاب PT معمولاً انتخاب بین MT و PT نیست؛ سؤال واقعی این است که مواد نافذ و مدارکشان الزام کد را برآورده میکنند یا نه.
ASME Section V برای مواد نافذ روی زنگنزن چه میخواهد؟
ASME BPVC Section V برای مواد نافذ روی چهار گروه فلز، کنترل آلاینده را در پیوست اجباری II الزامی کرده است. طبق بند T-630، «مواد نافذ» شامل پنترانت، امولسیفایر، حلال یا پاککننده و دولوپر است؛ پس الزام روی هر سه قوطی یک ست حلالی اعمال میشود، نه فقط پنترانت. طبق بند II-642، هر ماده جداگانه آنالیز میشود.
| جنس قطعه | آنالیز لازم | سقف هر ماده | بند |
|---|---|---|---|
| فولاد زنگنزن آستنیتی یا دوپلکس | کلر و فلوئور | مجموع ۰٫۱٪ وزنی | II-642 |
| تیتانیوم | کلر و فلوئور | مجموع ۰٫۱٪ وزنی | II-642 |
| آلیاژ پایه نیکل | گوگرد | ۰٫۱٪ وزنی | II-641 |
| آب غیرآشامیدنی در فرآیند | کلر و گوگرد | هرکدام ۰٫۱٪ وزنی | II-643(b) |
طبق بند II-690، گواهی باید شماره بچ تولیدکننده و نتیجه آزمون را داشته باشد و سوابق آن مطابق بخش ارجاعدهنده کد نگهداری شود. گواهی بدون شماره بچ، الزام T-641 را برآورده نمیکند. این گواهی با گواهی آنالیز (COA) معمول بچ یکی نیست؛ باید صریحاً نتیجه کلر و فلوئور یا گوگرد را طبق پیوست II داشته باشد.
حلال پاککننده روی زنگنزن چه کلاسی باید داشته باشد؟
حلال پاککننده در ASTM E1417/E1417M-21 طبق بند 5.3 سه کلاس دارد: Class 1 هالوژنه، Class 2 غیرهالوژنه و Class 3 کاربرد خاص. روی فولاد زنگنزن و تیتانیوم، کلاس اعلامشده حلال مهم است چون همان حلال در دو مرحله روی سطح مینشیند: پیشتمیزکاری و حذف پنترانت اضافی. بند T-642(d) از ASME Section V صریحاً میگوید حلالهای تمیزکاری هم باید الزامات T-641 را برآورده کنند؛ یعنی گواهی آلاینده برای کلینر هم لازم است، حتی اگر فقط برای پیشتمیزکاری به کار رود.
ISO 3452-2:2021 در بند 5.4.3 و جدول ۳ آزمون نوعی و بچ پاککننده را تعریف میکند و اگر محصول کمگوگرد یا کمهالوژن اعلام شده باشد، گوگرد و هالوژن هم جزو آزموناند. طبق بند 6.12.1، قوطی اسپری پیش از نمونهبرداری ۵ ثانیه تخلیه (purge) میشود. نسخه فعلی کلینر SKC-S کلاس ۲ اعلامشده ندارد و نسخه کلاس ۲ به درخواست مشتری ساخته میشود.
آمادهسازی سطح جوش زنگنزن چه قیدی دارد؟
آمادهسازی سطح برای آزمون مایعات نافذ روی فولاد زنگنزن همان قواعد عمومی ASME Section V را دارد و یک قید اضافه. طبق بند T-642(a)، سطح جوشخورده، نوردشده، ریختگی یا فورجشده معمولاً نتیجه رضایتبخش میدهد، ولی جایی که ناهمواری سطح ممکن است نشانه را بپوشاند، سنگزنی یا ماشینکاری لازم میشود. طبق بند T-642(b)، سطح و نواحی مجاور تا دستکم ۲۵ میلیمتر باید خشک و عاری از چربی، پوسته، فلاکس، پاشش جوش، رنگ و روغن باشند، و بند T-643 حداقل زمان خشک شدن پس از تمیزکاری را به دستورالعمل میسپارد.
قید اضافه، آب است. طبق بند II-643، اگر در پیشتمیزکاری آب آشامیدنی، بطری، مقطر یا دیونیزه به کار رود، آنالیز لازم نیست؛ هر آب دیگری باید برای کلر و گوگرد آنالیز شود. هشدار بند 6.8.1 از ASTM E1417 هم برقرار است: عملیاتی مثل سنبادهزنی، پرداخت یا ساچمهزنی ممکن است دهانه ناپیوستگی را ببندد. روی جوشی که پیش از آزمون سنگزنی شده، روش آمادهسازی باید در دستورالعمل ثبت شود تا اثرش قابل بررسی باشد.
روی تیتانیوم، آلیاژ نیکل و آلومینیوم چه تفاوتی دارد؟
آزمون مایعات نافذ روی تیتانیوم در ASME Section V همان الزام فولاد زنگنزن آستنیتی را دارد: طبق بند II-642، مجموع کلر و فلوئور هر ماده نافذ حداکثر ۰٫۱ درصد وزنی. روی آلیاژهای پایه نیکل، معیار عوض میشود و طبق بند II-641، گوگرد هر ماده جداگانه آنالیز و به ۰٫۱ درصد وزنی محدود میشود. پس گواهی کلر و فلوئور برای پروژه آلیاژ نیکل کافی نیست و برعکس؛ در استعلام باید جنس قطعه را نوشت.
آلومینیوم در فهرست بند T-641 و دامنه پیوست II نیامده است؛ پس به حکم متن Section V، گواهی آلاینده برای آن الزامی نیست، مگر آنکه کد ارجاعدهنده، مشخصات فنی یا کارفرما آن را بخواهد. آلومینیوم هم مثل زنگنزن آستنیتی فرومغناطیس نیست و روش سطحی عملی از این دو، PT است. قاعده عدم ترکیب خانوادهها (T-654) و بقیه مراحل روی همه این فلزات یکسان است. در این حالت هم ثبت نام تولیدکننده، نام محصول و شماره بچ هر ماده در سابقه آزمون طبق بند T-692(c) لازم است.
گواهی آلاینده را چطور از تأمینکننده بخواهیم؟
درخواست گواهی آلاینده برای آزمون مایعات نافذ روی فولاد زنگنزن زمانی مؤثر است که پیش از خرید و بهصورت کتبی انجام شود، نه پس از رسیدن محموله. ترتیب پیشنهادی: درخواست پس از تحویل ممکن است به آزمون دوباره نمونه همان بچ و تأخیر در شروع کار بینجامد.
- جنس قطعه را در استعلام بنویسید: زنگنزن آستنیتی، دوپلکس، تیتانیوم یا آلیاژ نیکل.
- برای هر سه ماده (کلینر، پنترانت، دولوپر) گواهی جداگانه بخواهید؛ T-630 و II-642 هر ماده را جدا حساب میکنند.
- بررسی کنید شماره بچ گواهی با کف قوطیهای تحویلی یکی باشد (II-690).
- هر سه ماده را از یک خانواده بگیرید؛ بند T-654 ترکیب مواد از خانواده یا تولیدکننده دیگر را مجاز نمیداند.
- اگر در پیشتمیزکاری آب غیرآشامیدنی به کار میرود، آنالیز کلر و گوگرد آن را هم جداگانه تهیه کنید (II-643(b)).
- گواهیها را طبق الزام کد ارجاعدهنده بایگانی کنید.
زمان نفوذ و دمای آزمون روی زنگنزن فرقی میکند؟
زمانها و دمای آزمون مایعات نافذ در ASME Section V به جنس فلز پایه وابسته نیستند و روی فولاد زنگنزن همان مقادیر فولاد کربنی برقرار است. طبق بند T-652، دمای پنترانت و سطح قطعه در تمام مدت آزمون باید بین ۵ و ۵۲ درجه سانتیگراد باشد. جدول T-672 حداقل زمان نفوذ را برای جوش، ناحیه متأثر از حرارت و ریختگی ۵ دقیقه، و برای مواد کارپذیر مثل ورق و فورج ۱۰ دقیقه تعیین میکند؛ در ۵ تا ۱۰ درجه این زمان دو برابر میشود. ASTM E1417 در بند 7.2.1 حداقل ۱۰ دقیقه میخواهد.
تفسیر نهایی طبق بند T-676.1، ۱۰ تا ۶۰ دقیقه پس از خشک شدن دولوپر تر انجام میشود. تفاوت واقعی زنگنزن در مدارک است، نه در زمانسنج: دستورالعمل کتبی باید جنس قطعه، کلاس حلال و الزام گواهی آلاینده را صریحاً ذکر کند تا بازرس کارفرما آن را در بازبینی سوابق پیدا کند. ظهور مجدد نشانه، اگر در دستورالعمل آمده باشد، طبق بند 7.6.3.1 از ASTM E1417 روی هر فلزی یکسان است.
پرسشهای متداول
آیا روی فولاد زنگنزن آستنیتی میتوان تست MT انجام داد؟
خیر. فولاد زنگنزن آستنیتی فرومغناطیس نیست و آزمون ذرات مغناطیسی طبق بند T-720 از ASME Section V فقط روی مواد فرومغناطیس کار میکند. آزمون مایعات نافذ (PT) روش سطحی عملی برای آن است.
سقف کلر و فلوئور مواد نافذ برای زنگنزن چقدر است؟
طبق بند II-642 از ASME Section V، برای فولاد زنگنزن آستنیتی یا دوپلکس و تیتانیوم، مجموع کلر و فلوئور هر ماده نافذ جداگانه حداکثر ۰٫۱ درصد وزنی است.
گواهی آلاینده برای کلینر هم لازم است؟
بله. بند T-642(d) میگوید حلالهای تمیزکاری باید الزامات T-641 را برآورده کنند، و T-630 حلال و پاککننده را جزو مواد نافذ میشمارد.
برای آلومینیوم هم گواهی آلاینده لازم است؟
در متن ASME Section V نه؛ بند T-641 فقط آلیاژ نیکل، زنگنزن آستنیتی یا دوپلکس و تیتانیوم را نام میبرد. کد ارجاعدهنده یا کارفرما ممکن است آن را جداگانه بخواهد.
علی حاج حیدری
مدیر فنی
بازرس سطح II آزمون ذرات مغناطیسی (MT) و مایعات نافذ (PT) طبق ASNT SNT-TC-1A — شرکت ناظران دقیق
علی حاج حیدری مدیر فنی کیمیا کربن اسپادانا و بازرس رسمی راهآهن است. دارای مدرک بازرسی ذرات مغناطیسی (MT) و مایعات نافذ (PT) سطح II طبق ASNT SNT-TC-1A از شرکت ناظران دقیق، با چهار سال سابقه بازرسی جوش.
مقالات مرتبط
تست مایع نافذ (PT) چیست؟ اصول، مراحل و کاربردها
تست مایع نافذ (PT) ناپیوستگیهای باز به سطح را در فلزات و غیرفلزات آشکار میکند. اصل مویینگی، چهار مرحله اجرا، تفاوت با MT و مواد مصرفی لازم.
تفاوت تست MT و PT: ۴ سناریو که روش را تعیین میکند
تفاوت تست MT و PT در چهار سناریو: جوش فولاد کربنی، آلومینیوم، فولاد زنگنزن و ریختهگری. جدول ۱۱ معیاره مقایسه و معیار انتخاب روش برای هر قطعه.
چرا نباید بهجای کلینر PT از تینر استفاده کرد؟
تینر جای کلینر PT را نمیگیرد: نه صلاحیتسنجی شده، نه کلاس هالوژن اعلامشده دارد، نه آزمون بچ. نتیجهاش حساسیت پیشبینیناپذیر آزمون است.
ست PT یا ۳ قوطی جدا؟ کدام زودتر تمام میشود
کلینر SKC-S در سه مرحله مصرف میشود، پنترانت و دولوپر فقط یک بار — برای همین زودتر تمام میشود. الگوی مصرف واقعی و نقطه سفارش مجدد هر سه ماده.