ASME Section V در تست MT: تفاوت Article 7 با ASTM E709
نویسنده: علی حاج حیدری۹ مهر ۱۴۰۵بهروزرسانی: ۱۸ مهر ۱۴۰۵۷ دقیقه مطالعه
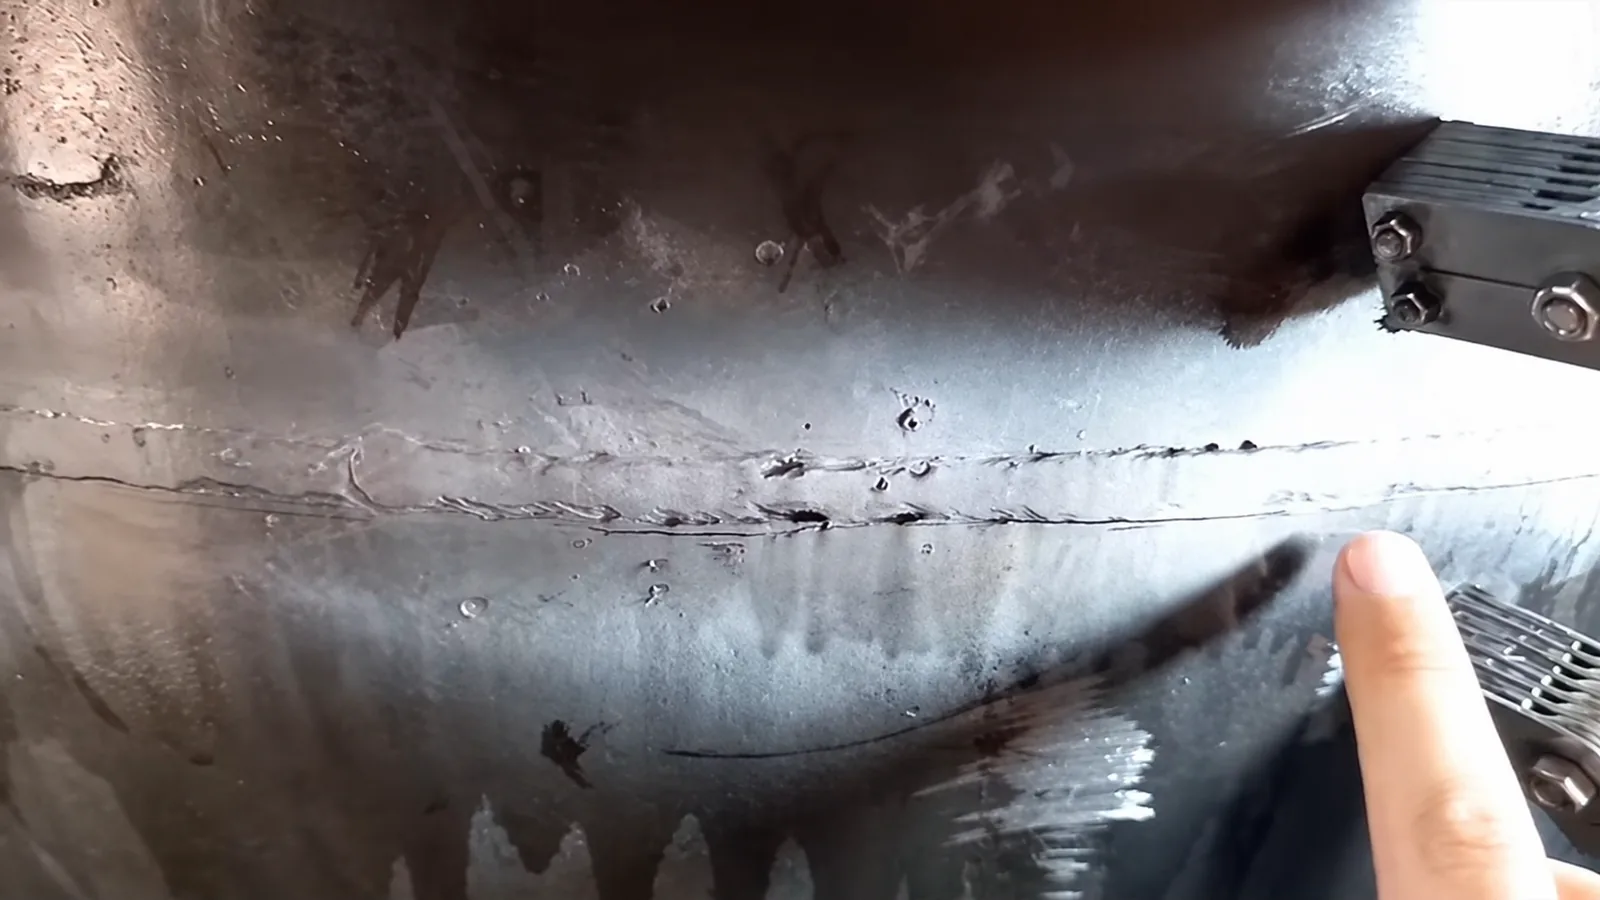
آزمون ذرات مغناطیسی (MT) طبق ASME BPVC Section V Article 7 با آزمون طبق ASTM E709 در اصول یکی است، ولی در چند الزام عملی فرق دارد: توان یوک باید هر روزی که یوک به کار میرود بررسی شود، رنگ زمینه باید با نمایش تشخیص نشانه پذیرفته شود، و دمغناطیس وقتی الزامی است که مغناطیس باقیمانده در فرآیند بعدی یا کارکرد قطعه اختلال کند. بند T-710 از ویرایش ۲۰۲۳ خودش میگوید Article 7 بهطور کلی با SE-709 هماهنگ است.
تفاوت اصلی در جنس دو سند است. ASTM E709 یک راهنما (Guide) است و فعلش «توصیه میشود» است. Section V یک کد است و فعلش «باید» (shall) است؛ وقتی کد ساخت ارجاعدهنده، مثلاً Section VIII برای مخازن تحت فشار، آزمون MT را به Article 7 ارجاع دهد، هر بند آن الزام قراردادی میشود. بیشتر بازرسیهای جوش مخزن، بویلر و لولهکشی صنعتی در ایران زیر همین کد انجام میشوند؛ پس بازرسی که فقط با اعداد E709 کار کرده، باید تفاوتها را بشناسد.
ASME Section V Article 7 چیست و چه زمانی الزامی میشود؟
ASME BPVC Section V Article 7 عبارت است از بخش آزمون ذرات مغناطیسی در کد آزمونهای غیرمخرب انجمن مهندسان مکانیک آمریکا، که طبق بند T-710 فقط وقتی به کار میرود که یک بخش ارجاعدهنده از کد آن را مشخص کرده باشد، و همراه با Article 1 (الزامات عمومی) اجرا میشود. طبق بند T-720، این روش ترک و دیگر ناپیوستگیها را در سطح مواد فرومغناطیس آشکار میکند و حساسیتش با افزایش عمق ناپیوستگی زیر سطح بهسرعت کم میشود.
بند T-721.1 میگوید آزمون باید طبق دستورالعمل کتبی انجام شود و دستورالعمل برای هر الزام جدول T-721 یک مقدار یا یک بازه تعیین کند. در این جدول، آمادهسازی سطح، نوع ذرات (مرئی یا فلورسنت، تر یا خشک)، روش اعمال ذرات، حداقل شدت نور و رنگ زمینه غیرمغناطیسی «متغیر اساسی» هستند. طبق بند T-721.2، اگر کد ارجاعدهنده صلاحیتسنجی دستورالعمل را خواسته باشد، تغییر هر متغیر اساسی به صلاحیتسنجی دوباره با نمایش عملی نیاز دارد. یعنی تعویض برند یا نوع ذرات، تغییری کاغذی نیست.
Article 7 در کدام بندها با ASTM E709 فرق دارد؟
پنج تفاوت عملی بین ASME BPVC Section V-2023 و ASTM E709-21 روی کار روزانه بازرس MT اثر مستقیم دارد. جدول زیر هر تفاوت را با شماره بند هر دو سند نشان میدهد تا در دستورالعمل قابل ارجاع باشد.
| موضوع | ASME Section V | ASTM E709-21 |
|---|---|---|
| دفعات بررسی توان یوک | هر روز استفاده، پیش از کار (T-762(a)) | حداکثر ۶ ماه (جدول ۲) |
| نیروی بلندکنندگی DC | ۱۸ kg در حداکثر فاصله قطبی (T-762(c)) | ۱۳٫۵ kg در ۵۰–۱۰۰ mm؛ ۲۳ kg در ۱۰۰–۱۵۰ mm (جدول ۳) |
| نیروی بلندکنندگی AC | ۴٫۵ kg در حداکثر فاصله قطبی (T-762(b)) | ۴٫۵ kg در ۵۰–۱۰۰ mm (جدول ۳) |
| رنگ زمینه | نمایش تشخیص نشانه، بدون اندازهگیری ضخامت (T-741.2) | پوشش بیش از ۲ میل ← نمایش تشخیص (9.1.1) |
| دمغناطیس | اگر باقیمانده اختلال کند (T-778) | اگر مدارک قرارداد بخواهند (18.1) |
| تمیزکاری اطراف | دستکم ۲۵ mm (T-741.1(b)) | به توافق طرفین (9.1) |
بررسی توان یوک طبق T-762 چگونه انجام میشود؟
بررسی توان یوک طبق بند T-762 از ASME Section V عبارت است از آزمون وزنبرداری که باید هر روزی که یوک به کار میرود، پیش از استفاده انجام شود، و نیز هر بار که یوک آسیب دیده یا تعمیر شده است. حداقلها در حداکثر فاصله قطبی مورد استفاده سنجیده میشوند، نه در هر فاصله دلخواه. ترتیب اجرا:
- حداکثر فاصله قطبی را که در آزمون آن روز به کار میبرید تعیین کنید.
- قطبها را با تماسی مشابه تماس حین آزمون روی وزنه بگذارید.
- یوک AC باید دستکم ۴٫۵ kg (T-762(b)) و یوک DC یا آهنربای دائم دستکم ۱۸ kg (T-762(c)) را بلند کند.
- وزنه باید پیش از نخستین استفاده با ترازوی معتبر وزن و وزن اسمی روی آن حک شده باشد (T-762(d)).
- نتیجه را در سوابق روزانه تجهیزات ثبت کنید.
رنگ زمینه و پوشش سطح در Article 7 چه شرطی دارند؟
طبق بند T-741.1(a) از ASME Section V، سطح جوشخورده، نوردشده، ریختگی یا فورجشده معمولاً نتیجه رضایتبخش میدهد، ولی جایی که ناهمواری سطح ممکن است نشانه را بپوشاند، سنگزنی یا ماشینکاری لازم میشود. بند T-741.1(b) میگوید سطح و نواحی مجاور تا دستکم ۲۵ میلیمتر باید خشک و عاری از چربی، پوسته، فلاکس، پاشش جوش و روغن باشند. اگر پوشش غیرمغناطیسی روی قطعه بماند، طبق بند T-741.1(d) باید نشان داده شود که نشانه از میان حداکثر ضخامت پوشش دیده میشود؛ برای یوک AC این نمایش طبق پیوست اجباری I انجام میشود.
رنگ زمینه قاعده جداگانه دارد. بند T-741.2 اجازه میدهد بازرس رنگ زمینه غیرمغناطیسی را روی سطح بدون پوشش و فقط به اندازهای که کنتراست ذرات را بهتر کند اعمال کند؛ باید نشان داده شود که نشانه از میان آن تشخیص داده میشود، ولی اندازهگیری ضخامت رنگ زمینه لازم نیست. در ASTM E709 بند 9.1.1، معیار ۲ میل (۰٫۰۵ میلیمتر) برای پوششها آمده است. پس در پروژه ASME، ملاک پذیرش رنگ زمینه نمایش تشخیص است، نه عدد ضخامت.
روش آزمون با یوک در ASME چه الزاماتی دارد؟
روش یوک در ASME Section V طبق بند T-755 با یوک الکترومغناطیسی AC یا DC، یا یوک آهنربای دائم انجام میشود و چند الزام اجرایی دارد که در E709 بهصورت توصیه آمدهاند. طبق بند T-772، روی هر ناحیه دستکم دو آزمون جداگانه لازم است و خطوط شار در آزمون دوم تقریباً عمود بر آزمون اول است. بند T-773 فقط روش پیوسته را مجاز میداند: ذرات تر آئروسل پیش از برقراری جریان و/یا حین آن اعمال میشوند. بند T-774 همپوشانی میدان را برای پوشش ۱۰۰ درصد ناحیه لازم میداند.

دو نکته کمتر شناختهشده هم هست. بند T-771 پیش از آزمون، بازبینی سطح را برای دهانههایی میخواهد که بهدلیل پهنای زیاد ذره نگه نمیدارند. بند T-764.1 استفاده از نشانگر میدان، شیم مصنوعی و پراب هال را فقط برای روشهای طولی، دایرهای و چندجهته نام میبرد؛ روش یوک در این فهرست نیست و کفایت یوک با آزمون وزنبرداری T-762 سنجیده میشود. طبق بند T-731(c)، ذرات هم باید در محدوده دمای اعلامی تولیدکننده به کار روند.
تفسیر و ثبت نشانه در Article 7 چه قواعدی دارد؟
تفسیر نشانه طبق بند T-777 از ASME Section V عبارت است از تعیین اینکه هر نشانه کاذب، غیرمرتبط یا مرتبط است؛ نشانه کاذب و غیرمرتبط باید اثبات شوند، نه اینکه با نظر بازرس کنار گذاشته شوند. برای ذرات مرئی، بند T-777.1 میگوید رنگ ذرات باید با رنگ سطح آزمون متفاوت باشد و شدت نور سفید روی سطح دستکم ۱۰۰ فوتکندل (۱۰۷۶ لوکس) باشد؛ این شدت پیش از ارزیابی با نورسنج اندازهگیری میشود، یا از منبع نوری استفاده میشود که یک بار تأیید و مستند شده است. طبق بند T-761.2، نورسنج دستکم سالی یک بار کالیبره میشود.
بند T-780(b) هشدار میدهد که ناهمواری سطح، مثل رد ماشینکاری، میتواند نشانه کاذب بدهد، و بند T-780(c) تجمع گسترده ذرات را که نشانه واقعی را بپوشاند ممنوع میداند: آن ناحیه تمیز و دوباره آزمون میشود. طبق بند T-792.2، برای نشانه ردشدنی دستکم نوع (خطی یا گرد)، محل و گستره ثبت میشود، و بند T-793 نوع جریان، نوع ذرات، جنس و ضخامت قطعه و تجهیزات روشنایی را در سابقه آزمون میخواهد.
دمغناطیس و معیار پذیرش در Section V کجا تعیین میشوند؟
دمغناطیس در ASME Section V طبق بند T-778 الزامی است هر جا که مغناطیس باقیمانده بتواند در فرآیند بعدی یا کارکرد قطعه اختلال کند، و در هر زمانی پس از پایان آزمون قابل انجام است. معیار این بند شرط فنی است، نه متن قرارداد. در ASTM E709 بند 18.1، توصیه این است که دمغناطیس فقط وقتی انجام شود که در نقشه، مشخصات یا سفارش خرید آمده باشد. در پروژه ASME، اگر قطعه بعداً جوشکاری یا ماشینکاری میشود و باقیمانده مزاحم است، سکوت قرارداد دمغناطیس را حذف نمیکند.
معیار پذیرش نشانه اصلاً در Section V نیست. بند T-780(a) میگوید همه نشانهها با معیار پذیرش بخش ارجاعدهنده کد ارزیابی میشوند؛ یعنی حد طول نشانه خطی یا گرد را باید از کد ساخت پروژه گرفت، نه از Article 7. عددی که گاهی بهعنوان معیار پذیرش Section V نقل میشود، در متن Article 7 نقش معیار پذیرش ندارد. گزارشی که معیار پذیرش را به Article 7 نسبت دهد، در بازبینی بازرس کارفرما قابل دفاع نیست.
پیش از شروع پروژه ASME چه چیزهایی را آماده کنیم؟
آمادگی برای آزمون ذرات مغناطیسی زیر ASME Section V Article 7 بیشتر به مدارک و سوابق برمیگردد تا به تجهیزات تازه. دستورالعمل کتبی باید متغیرهای جدول T-721 را با مقدار یا بازه مشخص کرده باشد، از جمله نوع ذرات، روش اعمال، حداقل شدت نور و رنگ زمینه. برای یوک، وزنه وزنشده و حکشده (T-762(d)) و فرم ثبت آزمون روزانه لازم است؛ برای روشنایی، نورسنجی با گواهی کالیبراسیون کمتر از یک سال (T-761.2).
اگر رنگ زمینه به کار میرود، نمایش تشخیص نشانه از میان آن (T-741.2) باید پیش از شروع کار انجام و مستند شود؛ همین برای پوششهای باقیمانده روی قطعه طبق T-741.1(d) برقرار است. معیار پذیرش را از کد ارجاعدهنده بگیرید و در دستورالعمل بنویسید. در پایان، شرط دمغناطیس T-778 را برای هر قطعهای که فرآیند بعدی دارد بسنجید.
پرسشهای متداول
طبق ASME Section V توان یوک را هر چند وقت باید بررسی کرد؟
طبق بند T-762(a) هر روزی که یوک به کار میرود، پیش از استفاده، و هر بار پس از آسیب یا تعمیر. راهنمای ASTM E709 در جدول ۲ حداکثر فاصله ۶ ماه را توصیه میکند؛ در پروژه ASME الزام روزانه حاکم است.
حداقل نیروی بلندکنندگی یوک در ASME چقدر است؟
یوک AC دستکم ۴٫۵ کیلوگرم و یوک DC یا آهنربای دائم دستکم ۱۸ کیلوگرم، هر دو در حداکثر فاصله قطبی مورد استفاده و با تماسی مشابه آزمون (بند T-762(b) و T-762(c)).
آیا ASME ضخامت رنگ زمینه را محدود میکند؟
خیر. بند T-741.2 میگوید رنگ زمینه فقط به اندازه لازم اعمال شود و باید نشان داده شود که نشانه از میان آن دیده میشود، ولی اندازهگیری ضخامت آن لازم نیست.
معیار پذیرش نشانه MT در Section V چیست؟
Section V معیار پذیرش ندارد. طبق بند T-780(a) نشانهها با معیار پذیرش بخش ارجاعدهنده کد، مثلاً کد ساخت مخزن، ارزیابی میشوند.
علی حاج حیدری
مدیر فنی
بازرس سطح II آزمون ذرات مغناطیسی (MT) و مایعات نافذ (PT) طبق ASNT SNT-TC-1A — شرکت ناظران دقیق
علی حاج حیدری مدیر فنی کیمیا کربن اسپادانا و بازرس رسمی راهآهن است. دارای مدرک بازرسی ذرات مغناطیسی (MT) و مایعات نافذ (PT) سطح II طبق ASNT SNT-TC-1A از شرکت ناظران دقیق، با چهار سال سابقه بازرسی جوش.
مقالات مرتبط
یوک AC یا DC؟ حداقل نیروی بلندکنندگی طبق E709
یوک AC یا DC و با چه فاصله پایهای؟ جدول ۳ استاندارد ASTM E709 حداقل نیروی بلندکنندگی را بر حسب فاصله پایه میدهد؛ بههمراه روش آزمون وزنبرداری.
بازرسی جوش با MT طبق ASTM E709: شدت نور، تمیزکاری و معیار پذیرش
شدت نور حداقل ۱۰۷۶ لوکس، تمیزکاری طبق بند ۹.۱، انتخاب روش مغناطیسسازی و معیار ارزیابی ایندیکیشن — اجرای بازرسی جوش طبق ASTM E709.
۸ خطای رایج در تست MT و راه رفع هرکدام
از مغناطیسسازی یکجهته تا لایه ضخیم رنگ زمینه و نور کمتر از ۱۰۷۶ لوکس: هشت خطایی که نتیجه آزمون ذرات مغناطیسی را بیاعتبار میکنند و کار درست هرکدام.
رنگ زمینه سفید MT چیست و چقدر باید پاشید؟ (ضخامت مجاز)
لایه ضخیم رنگ زمینه سفید حساسیت آزمون MT را کم میکند. حد ضخامت طبق ASTM E709 بند ۹.۱.۱، روش اعمال درست و ۵ خطایی که بازرسها بیشتر مرتکب میشوند.
دمغناطیس کردن قطعه پس از تست MT: کی لازم است؟
دمغناطیس کردن قطعه پس از تست MT طبق ASME Section V بند T-778 و ASTM E709: چه زمانی الزامی است، اثر مغناطیس باقیمانده و دمغناطیس با یوک AC.
تست MT از روی رنگ: پیوست I کد ASME و حد ضخامت پوشش
تست MT روی قطعه رنگشده بدون برداشتن پوشش: شرط T-741.1(d)، اندازهگیری ضخامت طبق I-741، صلاحیتسنجی (I-751) و تفاوت آن با رنگ زمینه سفید.