تست ترک یابی فلزات: با اسپری PT یا MT؟ روش و مراحل
نویسنده: علی حاج حیدری۲۸ مهر ۱۴۰۵بهروزرسانی: ۱۰ آبان ۱۴۰۵۷ دقیقه مطالعه
تست ترک یابی فلزات عبارت است از پیدا کردن ترکهای ریز سطح قطعه یا جوش، بدون بریدن یا خراب کردن آن. در کارگاهها این کار بیشتر با اسپری ترک یاب انجام میشود و دو روش رایج دارد: تست مایع نافذ (PT) که روی هر فلز غیرمتخلخل جواب میدهد، و تست ذرات مغناطیسی (MT) که فقط روی فلز آهنرباپذیر کار میکند. هر دو از خانواده تست غیرمخرب (NDT) هستند و ترکی را نشان میدهند که با چشم دیده نمیشود.
انتخاب میان این دو روش به جنس قطعه و نوع ترک بستگی دارد، نه به سلیقه. این راهنما به زبان ساده میگوید هر روش چطور کار میکند، مراحل ترک یابی با اسپری چیست، برای هر فلز کدام اسپری ترک یاب مناسب است و چه خطاهایی نتیجه را بیاعتبار میکند. اگر مسئول خرید هستید و فقط یک درخواست «اسپری ترک یاب» در دست دارید، بخش انتخاب بر اساس جنس فلز و بخش وسایل لازم برای شما کافی است.
تست ترک یابی چیست و چه ترکی را پیدا میکند؟
تست ترک یابی هر روشی است که ناپیوستگی سطح فلز، مثل ترک و تخلخلِ باز به سطح، را آشکار میکند. دو روش اسپریدار فقط عیب سطحی را هدف میگیرند: تست مایع نافذ (PT) ترکی را نشان میدهد که دهانهاش به سطح باز باشد، و تست ذرات مغناطیسی (MT) علاوه بر ترک سطحی، عیبهای کمی زیر سطح را هم نشان میدهد. هیچکدام عیب عمقی داخل قطعه را پیدا نمیکنند؛ آن کار روشهای دیگری مثل التراسونیک و رادیوگرافی است.
ترک یابی معمولاً در سه جا لازم میشود: پس از جوشکاری، در تعمیرات دورهای قطعاتی که زیر بار کار میکنند، و هنگام تحویلگیری قطعه ریختهگری یا آهنگری. در هر سه، هدف یکی است: ترک پیش از آنکه قطعه به کار برود پیدا شود. نامهای بازاری مواد این کار «اسپری ترک یاب»، «اسپری ترک یابی»، «اسپری تست جوش» و «مایع ترک یاب» است و همه به همین دو خانواده PT و MT اشاره دارند.
ترک یابی با اسپری PT (مایع نافذ) چطور انجام میشود؟
ترک یابی با اسپری PT با سه قوطی انجام میشود: کلینر، پنترانت قرمز و دولوپر سفید. مایع قرمز به داخل ترک نفوذ میکند و لایه سفید آن را بیرون میکشد تا ترک به شکل خط قرمز روی زمینه سفید دیده شود. مراحل کار این است:
- سطح و دستکم ۲۵ میلیمتر اطراف آن را با کلینر تمیز و خشک کنید.
- پنترانت قرمز را بپاشید و صبر کنید: روی جوش دستکم ۵ دقیقه طبق ASME Section V و دستکم ۱۰ دقیقه طبق ASTM E1417.
- مایع اضافی را اول با پارچه خشک و بعد با پارچه کمی آغشته به کلینر پاک کنید؛ کلینر را مستقیم روی سطح نپاشید.
- دولوپر سفید را در لایهای نازک و یکنواخت بپاشید.
- پس از خشک شدن دولوپر، بین ۱۰ تا ۶۰ دقیقه بعد نتیجه را نهایی کنید.
سه قوطی باید از یک خانواده و یک تولیدکننده باشند؛ بند T-654 کد ASME ترکیب مواد نافذ تولیدکنندههای مختلف را مجاز نمیداند.
تست ترک یابی مغناطیسی (MT) چطور انجام میشود؟
تست ترک یابی مغناطیسی با دستگاه یوک و دو قوطی اسپری انجام میشود: رنگ زمینه سفید و جوهر مغناطیسی مشکی. یوک قطعه را مغناطیس میکند و ذرات ریز جوهر روی ترک جمع میشوند و خط مشکی میسازند. مراحل کار این است:
- سطح و دستکم ۲۵ میلیمتر اطراف آن را از چربی، زنگ و پاشش جوش پاک کنید.
- اگر سطح تیره است، لایهای نازک از رنگ زمینه سفید بپاشید و بگذارید خشک شود.
- یوک را روی قطعه بگذارید و همانطور که میدان برقرار است، جوهر مغناطیسی را بپاشید.
- خطهای مشکی را زیر نور کافی نگاه کنید.
- یوک را حدود نود درجه بچرخانید و همان ناحیه را دوباره تست کنید.
چرخاندن یوک اختیاری نیست: یوک فقط ترکی را نشان میدهد که تقریباً عمود بر خط دو پایه باشد، و بند T-772 کد ASME دو تست جدا با جهت عمود بر هم میخواهد. یوک AC هم باید دستکم ۴٫۵ کیلوگرم بار را بلند کند (T-762).
برای کدام فلز کدام اسپری ترک یاب مناسب است؟
جنس فلز اولین معیار انتخاب اسپری ترک یاب است: تست ترک یابی مغناطیسی (MT) فقط روی فلزی جواب میدهد که آهنربا به آن میچسبد، و تست مایع نافذ (PT) روی هر فلز غیرمتخلخل. جدول زیر رایجترین حالتها را نشان میدهد:
| جنس قطعه | اسپری ترک یاب PT | اسپری ترک یاب MT |
|---|---|---|
| فولاد ساده کربنی و کمآلیاژ | قابل اجرا | قابل اجرا |
| استیل نگیر (زنگنزن آستنیتی) | قابل اجرا | قابل اجرا نیست |
| آلومینیوم و تیتانیوم | قابل اجرا | قابل اجرا نیست |
| مس و برنج | قابل اجرا | قابل اجرا نیست |
روی فولاد ساده هر دو روش ممکن است و انتخاب با دستورالعمل پروژه و واحد فنی است. یک راه ساده برای خریدار: اگر آهنربا به قطعه نمیچسبد، اسپری ترک یاب MT به کار نمیآید و باید ست PT سفارش داد. کارگاهی که هم فولاد ساده و هم استیل یا آلومینیوم دارد، معمولاً هر دو ست را لازم دارد.
اسپری ترک یاب PT و MT در عمل چه تفاوتی دارند؟
تفاوت عملی اسپری ترک یاب PT و MT در چهار چیز است: نوع عیب، ابزار، زمان و کار پس از تست. تست مایع نافذ ابزار برقی نمیخواهد ولی زمان انتظار دارد؛ تست ذرات مغناطیسی نشانه را همان لحظه میسازد ولی به یوک و برق نیاز دارد.
| موضوع | PT (مایع نافذ) | MT (ذرات مغناطیسی) |
|---|---|---|
| ترکی که دیده میشود | فقط باز به سطح | سطحی و کمی زیر سطح |
| ابزار | سه قوطی و پارچه | دو قوطی و یوک |
| زمان | انتظار برای نفوذ و ظهور | نشانه در همان لحظه |
| پس از تست | پاک کردن دولوپر | دمغناطیس، اگر لازم باشد |
دو نکته در انتخاب اثر دارد. اول، روی سطح زبر جوش پاک کردن پنترانت اضافی سختتر است و دقت بیشتری میخواهد. دوم، اگر مغناطیس باقیمانده بتواند در کار بعدی قطعه اختلال کند، قطعه پس از تست MT باید دمغناطیس شود (بند T-778 کد ASME). تصمیم نهایی درباره روش با دستورالعمل پروژه است.
برای ترک یابی با اسپری چه وسایلی لازم است؟
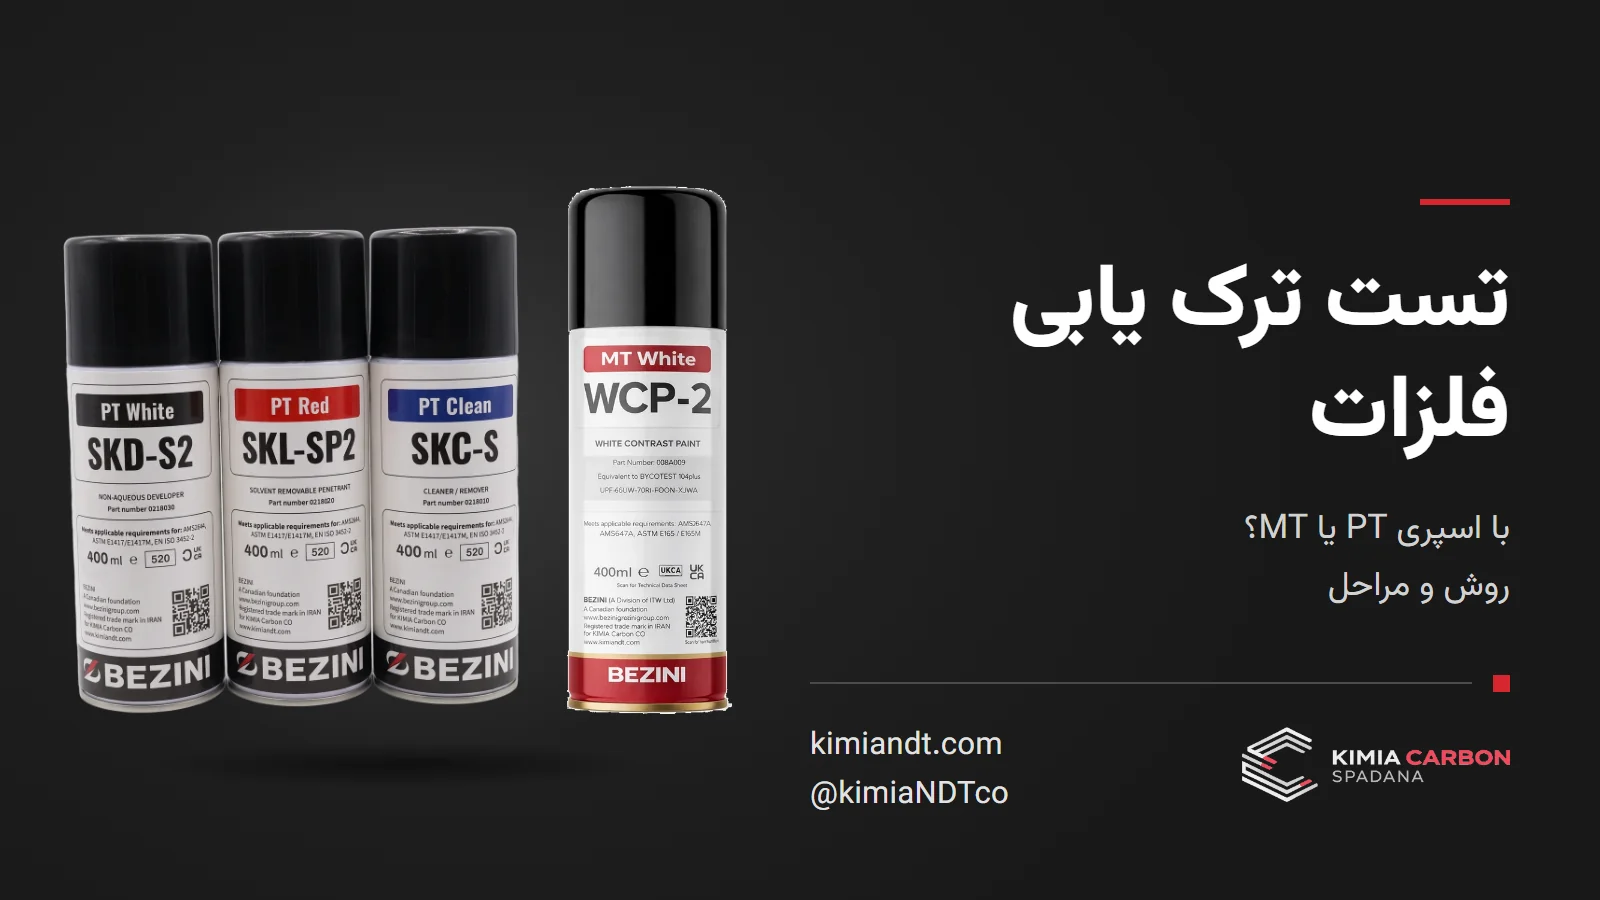
برای ترک یابی با اسپری PT سه قوطی ۴۰۰ میلیلیتری لازم است: کلینر با کد SKC-S، پنترانت قرمز با کد SKL-SP2 و دولوپر سفید با کد SKD-S2، بهعلاوه پارچه بدون پرز. برای تست ترک یابی مغناطیسی دو قوطی لازم است، رنگ زمینه سفید WCP-2 و جوهر مغناطیسی مشکی 7HF، بهعلاوه دستگاه یوک که تجهیز است و جدا خریده میشود. پیش از سفارش ست MT بپرسید یوک در کارگاه هست یا نه.
دو نکته خرید را ساده میکند. اول، کلینر در هر تست PT دو بار مصرف میشود و زودتر از دو قوطی دیگر تمام میشود؛ بسیاری از خریداران کنار ست، کلینر اضافه هم سفارش میدهند. دوم، هر قوطی جداگانه هم فروخته میشود، پس برای جبران یک قوطی لازم نیست ست کامل بخرید. در درخواست خرید، کد محصول را بنویسید تا «اسپری سفید» با دولوپر یا رنگ زمینه اشتباه نشود.
رایجترین خطاها در ترک یابی با اسپری کداماند؟
بیشتر نتیجههای غلط در ترک یابی با اسپری از اجرا میآید، نه از خود ماده. این شش خطا در کارگاهها بیشتر دیده میشود:
- سطح چرب، زنگزده یا خیس: مایع به ترک نمیرسد و ذرات جای غلط جمع میشوند.
- کوتاه کردن زمان نفوذ پنترانت: مایع فرصت رفتن به داخل ترک ریز را پیدا نمیکند.
- پاشیدن مستقیم کلینر روی سطح پس از پنترانت: مایع قرمز از داخل ترک هم شسته میشود.
- لایه ضخیم دولوپر: نشانه قرمز زیر لایه سفید پنهان میشود.
- لایه ضخیم رنگ زمینه سفید: حساسیت تست مغناطیسی کم میشود.
- برداشتن یوک پیش از پاشیدن جوهر، یا تست فقط در یک جهت.
نشانه مشترک همه این خطاها این است که قطعه «سالم» اعلام میشود در حالی که ترک دارد. برای همین، ترک یابی باید طبق دستورالعمل کتبی و با ماده تاریخدار انجام شود. اگر به نتیجه شک دارید، سطح را تمیز کنید و تست را از اول تکرار کنید.
نتیجه تست ترک یابی را چطور ثبت کنیم؟
نتیجه تست ترک یابی وقتی ارزش دارد که بعداً قابل پیگیری باشد. دستکم این موارد را بنویسید: نام و شماره قطعه، روش تست (PT یا MT)، نام و شماره بچ هر قوطی، محل و طول هر نشانه، تاریخ و نام آزمونگر. در تست PT زیر کد ASME، بند T-692(c) نام تولیدکننده، نام محصول و شماره بچ هر سه ماده را میخواهد. شماره بچ و تاریخ انقضا روی کف هر قوطی چاپ شده است.
از هر نشانه پیش از پاک کردن سطح عکس بگیرید. خودِ اسپری ترک یاب درباره قبول یا رد قطعه حکم نمیدهد؛ معیار پذیرش را کد یا استاندارد پروژه تعیین میکند و تصمیم با واحد فنی است. برگه نتیجه را کنار سوابق همان قطعه نگه دارید تا در بازرسی بعدی قابل مقایسه باشد. برای سفارش، جنس قطعه و تعداد تست را بنویسید تا ست درست پیشنهاد شود.
پرسشهای متداول
اسپری ترک یاب چند قوطی است؟
بستگی به روش دارد. ست اسپری ترک یاب PT سه قوطی است: کلینر، پنترانت قرمز و دولوپر سفید. ست اسپری ترک یاب MT دو قوطی است، رنگ زمینه سفید و جوهر مغناطیسی مشکی، و با دستگاه یوک به کار میرود.
ترک یابی آلومینیوم و استیل با کدام اسپری انجام میشود؟
با اسپری ترک یاب PT. تست ترک یابی مغناطیسی (MT) فقط روی فلز آهنرباپذیر جواب میدهد و روی آلومینیوم، استیل نگیر، مس و برنج قابل اجرا نیست.
تست ترک یابی مغناطیسی روی چه فلزی جواب میدهد؟
فقط روی فلزی که آهنربا به آن میچسبد، مثل فولاد ساده کربنی و کمآلیاژ. این تست ترک سطحی و عیبهای کمی زیر سطح را نشان میدهد.
مایع ترک یاب همان پنترانت است؟
در تست PT بله: «مایع ترک یاب» معمولاً همان پنترانت قرمز است که به داخل ترک نفوذ میکند. ولی این نام در بازار دقیق نیست و گاهی به جوهر مغناطیسی تست MT هم گفته میشود؛ در سفارش کد محصول را بنویسید.
تست ترک یابی با اسپری چقدر طول میکشد؟
در تست PT زمان نفوذ پنترانت دستکم ۵ دقیقه روی جوش طبق ASME Section V یا ۱۰ دقیقه طبق ASTM E1417 است و نتیجه بین ۱۰ تا ۶۰ دقیقه پس از خشک شدن دولوپر نهایی میشود. در تست MT نشانه همان لحظه پاشیدن جوهر شکل میگیرد.
علی حاج حیدری
مدیر فنی
بازرس سطح II آزمون ذرات مغناطیسی (MT) و مایعات نافذ (PT) طبق ASNT SNT-TC-1A — شرکت ناظران دقیق
علی حاج حیدری مدیر فنی کیمیا کربن اسپادانا و بازرس رسمی راهآهن است. دارای مدرک بازرسی ذرات مغناطیسی (MT) و مایعات نافذ (PT) سطح II طبق ASNT SNT-TC-1A از شرکت ناظران دقیق، با چهار سال سابقه بازرسی جوش.
مقالات مرتبط
اسپری تست جوش (ترک یاب) چیست و کدام را سفارش بدهیم؟
اسپری تست جوش دو خانواده دارد: ست PT سهقوطی و ست MT دوقوطی. جدول «در درخواست خرید چه نوشته، چه سفارش بدهید» و پرسشهایی که باید از واحد فنی بپرسید.
تفاوت تست MT و PT: ۴ سناریو که روش را تعیین میکند
تفاوت تست MT و PT در چهار سناریو: جوش فولاد کربنی، آلومینیوم، فولاد زنگنزن و ریختهگری. جدول ۱۱ معیاره مقایسه و معیار انتخاب روش برای هر قطعه.
تست مایع نافذ (PT) چیست؟ اصول، مراحل و کاربردها
تست مایع نافذ (PT) ناپیوستگیهای باز به سطح را در فلزات و غیرفلزات آشکار میکند. اصل مویینگی، چهار مرحله اجرا، تفاوت با MT و مواد مصرفی لازم.
تست MT (ذرات مغناطیسی) چیست؟ اصول و مراحل طبق ASTM E709
تست ذرات مغناطیسی (MT) با مغناطیسکردن قطعه و پاشیدن جوهر، ترک سطحی و نزدیک سطح فولاد را نشان میدهد. AC یا DC، مراحل اجرا و دمغناطیس طبق ASTM E709.