تست پی تی جوش: روش انجام گامبهگام طبق ASME Section V
نویسنده: علی حاج حیدری۱۵ مهر ۱۴۰۵بهروزرسانی: ۳۰ مهر ۱۴۰۵۷ دقیقه مطالعه
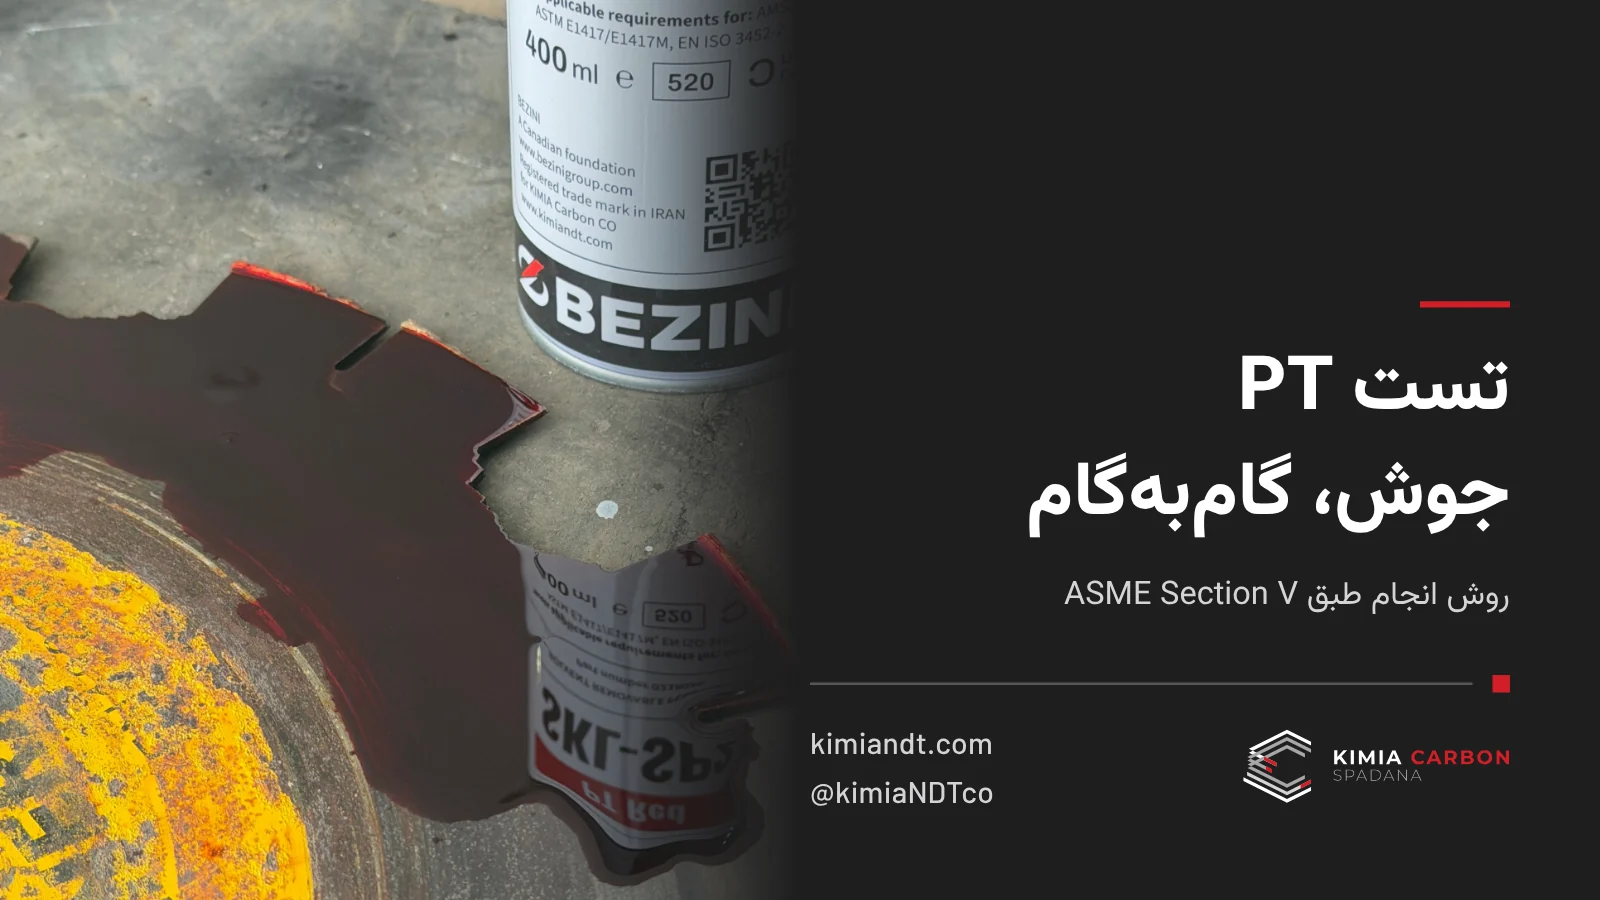
تست PT جوش، که در بازار «تست پی تی جوش» هم گفته میشود، همان آزمون مایعات نافذ (Penetrant Testing) روی اتصال جوشی است: پنترانت به ناپیوستگیهای باز به سطح نفوذ میکند، دولوپر آن را بیرون میکشد و ترک یا تخلخل جوش روی زمینه دولوپر دیده میشود. روش اجرا در ASME BPVC Section V، Article 6 آمده و ASTM E1417 همان آزمون را در قالب استاندارد عملی (Standard Practice) تعریف میکند. Section V یک کد است: وقتی کد ساخت مثل Section VIII به آن ارجاع بدهد، فعل «shall» الزامآور میشود (بند T-610)؛ اما معیار پذیرش نشانهها در خود Section V نیست و از کد ارجاعدهنده میآید (بند T-680(a)). این مقاله تست PT جوش را به ترتیب اجرا شرح میدهد: آمادهسازی سطح، زمان نفوذ، حذف پنترانت اضافی، ظهور، تفسیر و ثبت. هر عدد با نام استاندارد و شماره بند آمده است و جایی که ASME و ASTM E1417 اعداد متفاوت میدهند، هر دو نوشته شدهاند.
تست PT روی جوش چه عیوبی را پیدا میکند و چه عیوبی را نه؟
تست PT جوش فقط ناپیوستگیهایی را نشان میدهد که به سطح باز باشند. بند T-620 از ASME BPVC Section V آزمون مایعات نافذ را برای ناپیوستگیهای باز به سطح در فلزات غیرمتخلخل معرفی میکند و ترک، درز (Seam)، لپ (Lap)، جوش سرد (Cold Shut)، لایهلایهشدگی و تخلخل را نمونه میآورد. جدول T-672 برای ردیف «جوش، ناحیه متأثر از حرارت (HAZ) و ریختگی» این ناپیوستگیها را نام میبرد: تخلخل، عدمذوب (Lack of Fusion)، ترک در همه اشکال و جوش سرد. نتیجه عملی روشن است: ترک سطحی گرده جوش و حفرههای باز به سطح با تست PT جوش دیده میشوند، ولی عدمذوب یا آخالی که زیر سطح بسته مانده باشد دیده نمیشود و به روش حجمی مثل رادیوگرافی یا اولتراسونیک نیاز دارد. برخلاف آزمون ذرات مغناطیسی، آزمون PT به فرومغناطیس بودن قطعه نیاز ندارد؛ برای جوش فولاد زنگنزن آستنیتی و آلومینیوم همین روش بهکار میرود.
پیش از تست PT، سطح جوش را چگونه آماده کنیم؟
سطح جوش و نواحی مجاور آن باید پیش از هر تست PT خشک و عاری از آلودگی باشند. بند T-642(b) از ASME BPVC Section V میگوید سطح مورد آزمون و همه نواحی مجاور تا دستکم ۲۵ میلیمتر باید از کثیفی، گریس، پرز، پوسته، فلاکس جوش، پاشش جوش، رنگ و روغن پاک باشد. طبق بند T-642(a) سطح جوشخورده (As-welded) معمولاً بدون آمادهسازی ویژه نتیجه رضایتبخش میدهد، مگر جایی که ناهمواری میتواند نشانه را بپوشاند؛ آنجا سنگزنی یا ماشینکاری لازم است. بند T-642(c) شوینده، حلال آلی، محلول پوستهبر و پاککننده رنگ را از روشهای رایج میشمارد، و بند T-643 میخواهد حداقل زمان تبخیر حلال پیش از پنترانت تعیین شود. ASTM E1417 بند 7.1 هم سطح را تمیز، خشک و عاری از روغن، گریس، رنگ، محصولات خوردگی، پوسته، فلز مالیدهشده و فلاکس جوش میخواهد. حلال تمیزکاری باید الزامات T-641 را هم برآورده کند (بند T-642(d)).
مراحل تست PT جوش گامبهگام چگونه است؟
تست PT جوش با پنترانت رنگی و حذف با حلال هشت گام ترتیبی دارد و هر گام باید در دستورالعمل کتبی روش و زمان مشخص داشته باشد:
- تمیزکاری جوش و دستکم ۲۵ میلیمتر اطراف آن (بند T-642(b)).
- خشککردن تا تبخیر کامل حلال بر پایه حداقل زمان دستورالعمل (بند T-643).
- پاشش پنترانت روی کل جوش و ناحیه متأثر از حرارت؛ پنترانت در طول ماند نباید خشک شود (بند T-672).
- ماند به اندازه حداقل زمان نفوذ: ۵ دقیقه طبق ASME و ۱۰ دقیقه طبق ASTM E1417.
- پاککردن پنترانت اضافی با پارچه خشک و سپس پارچهای که کمی به حلال آغشته است؛ شستن سطح با حلال ممنوع است (بند T-673.3).
- پاشش دولوپر غیرآبی بهصورت لایه یکنواخت و نه ضخیم (بند T-675.2).
- انتظار ۱۰ تا ۶۰ دقیقه پس از خشکشدن دولوپر برای تفسیر نهایی (بند T-676.1).
- تفسیر زیر نور سفید دستکم ۱۰۷۶ لوکس و ثبت نشانهها (بندهای T-676.3 و T-691.2).
زمان نفوذ پنترانت روی جوش چقدر است؟
حداقل زمان نفوذ پنترانت روی جوش طبق ASME Section V پنج دقیقه و طبق ASTM E1417 ده دقیقه است. این دو عدد تناقض ندارند؛ E1417 عبارت «مگر آنکه غیر از این تعیین شده باشد» را دارد و کد ارجاعدهنده یا دستورالعمل کتبی مقدار حاکم را تعیین میکند. مقایسه در جدول آمده است:
| پارامتر | ASME Section V | ASTM E1417 |
|---|---|---|
| حداقل نفوذ جوش، ۱۰ تا ۵۲ درجه | ۵ دقیقه (جدول T-672) | ۱۰ دقیقه (بند 7.2.1) |
| حداقل نفوذ در دمای پایین | دو برابر، یعنی ۱۰ دقیقه در ۵ تا ۱۰ درجه (جدول T-672) | ۲۰ دقیقه در ۴٫۴ تا ۱۰ درجه (بند 7.2.1) |
| حداکثر نفوذ | ۲ ساعت (بند T-672) | بیش از ۲ ساعت: اعمال مجدد (بند 7.2.1) |
| دامنه دمای آزمون | ۵ تا ۵۲ درجه (بند T-652) | ۴ تا ۵۲ درجه (بند 7.2) |
طبق بند T-672 پنترانت نباید در طول ماند خشک شود؛ اگر خشک شد، آزمون از تمیزکاری دوباره شروع میشود. ASTM E1417 بند 6.7.3 هم کنترل خشکشدن بیش از حد پنترانت را جزو پارامترهای دستورالعمل میداند.
پنترانت اضافی و دولوپر روی جوش چگونه اعمال میشود؟
پنترانت اضافی با پارچه پاک میشود، نه با شستن سطح، و دولوپر بلافاصله پس از آن بهصورت لایه یکنواخت پاشیده میشود. طبق بند T-673.3 ابتدا با پارچه خشک و بدون پرز پنترانت سطحی برداشته میشود و ردهای باقیمانده با پارچهای که کمی به حلال آغشته است پاک میشود؛ شستن سطح با حلال پس از پنترانت و پیش از دولوپر ممنوع است. بند 7.3.3 از ASTM E1417 هم اشباعبودن پارچه را ممنوع میکند و حذف بیش از حد را دلیل تمیزکاری و تکرار فرآیند میداند. بند T-675 دولوپر را در کوتاهترین زمان ممکن پس از حذف میخواهد: لایه کم پنترانت را بیرون نمیکشد و لایه ضخیم نشانه را میپوشاند. با پنترانت رنگی فقط دولوپر تر مجاز است و دولوپر غیرآبی باید پاشیده شود؛ قلممو فقط وقتی مجاز است که ایمنی یا دسترسی مانع پاشش باشد (بند T-675.2). زمان ظهور از لحظه خشکشدن لایه دولوپر شروع میشود (بند T-675.3).
نشانهها را کی، زیر چه نوری و چگونه تفسیر کنیم؟
تفسیر نهایی تست PT جوش ۱۰ تا ۶۰ دقیقه پس از خشکشدن دولوپر انجام میشود (بند T-676.1) و زیر نور سفید دستکم ۱۰۷۶ لوکس (۱۰۰ فوتکندل) که پیش از ارزیابی با نورسنج اندازهگیری شده یا منبع آن تأیید شده باشد (بند T-676.3). جوش بلند را باید بخشبهبخش بازرسی کرد تا هر بخش در همین پنجره زمانی بماند، و نورسنج دستکم سالی یک بار کالیبره میشود (بند T-660). جدول زیر ظاهر نشانه را به معنای محتمل و اقدام میرساند:
| ظاهر روی دولوپر | معنای محتمل | اقدام |
|---|---|---|
| قرمز تیره | ناپیوستگی باز به سطح (بند T-676.3) | ثبت و ارزیابی طبق کد ارجاعدهنده (بند T-680(a)) |
| صورتی کمرنگ | ممکن است حذف بیش از حد پنترانت باشد (بند T-676.3) | تمیزکاری و تکرار فرآیند (بند 7.3.3 از E1417) |
| زمینه گسترده رنگی | تمیزکاری ناکافی که نشانه را میپوشاند (بند T-676.3) | تمیزکاری و آزمون دوباره (بند T-680(c)) |
| نشانه موضعی روی ناهمواری | ممکن است نشانه کاذب باشد (بند T-680(b)) | آمادهسازی موضعی سطح و تکرار آزمون (بند T-642(a)) |
معیار پذیرش نشانههای PT جوش از کجا میآید؟
معیار پذیرش نشانههای PT جوش از کد ارجاعدهنده میآید، نه از Section V و نه از ASTM E1417. بند T-680(a) از ASME BPVC Section V میگوید همه نشانهها باید بر پایه استانداردهای پذیرش کد ارجاعدهنده ارزیابی شوند؛ برای همین هیچ عددی برای حداکثر طول یا تعداد نشانه مجاز در این مقاله نیست. بند 6.7.4 از ASTM E1417 هم میگوید دستورالعمل باید معیار قبول و رد را مشخص کند. آنچه در Article 6 صریح است ثبت نشانههای مردود است: بند T-691.2 دستکم نوع نشانه (خطی یا گرد)، محل و گستره (طول، قطر یا ردیفشدگی) را میخواهد، و نشانههای غیرمردود هم بهاندازهای که کد ارجاعدهنده میخواهد ثبت میشوند (بند T-691.1). پیش از شروع پروژه هم بند T-150(a) از Article 1 میگوید اگر کد ارجاعدهنده بخواهد، آزمون باید طبق دستورالعمل کتبی باشد و Inspector باید توانایی دستورالعمل را روی نمونهای با دستکم یک ناپیوستگی شناختهشده دیده باشد.
برای تست PT جوش چه مواد مصرفی و چه سابقهای لازم است؟
تست PT جوش باید با مواد یک سامانه انجام شود و سابقه آن باید شماره بچ هر ماده را داشته باشد. بند T-654 از ASME Section V ترکیب مواد نافذ از خانوادهها یا تولیدکنندههای مختلف را مجاز نمیداند و بند T-630 پنترانت، پاککننده و دولوپر را «مواد نافذ» میشمارد. بند T-692 سابقه هر آزمون را مشخص میکند: نوع پنترانت (مرئی یا فلورسنت)؛ نام تولیدکننده، نام محصول و شماره بچ هر پنترانت، پاککننده، امولسیفایر و دولوپر؛ نقشه نشانهها؛ جنس و ضخامت؛ و تجهیزات روشنایی. بند T-190(a) از Article 1 هم تاریخ، شناسه و سطح گواهینامه بازرس، شناسه جوش، روش، دستورالعمل و نتیجه را اضافه میکند. شماره بچ و تاریخ انقضا روی کف هر قوطی ست PT درج شده است و برای ثبت مورد (c) بند T-692 قابلاستفاده است.
پرسشهای متداول
تست پی تی جوش با تست جوش PT چه فرقی دارد؟
هیچ فرقی ندارند؛ هر دو نام رایج آزمون مایعات نافذ روی اتصال جوشیاند و «پی تی» تلفظ فارسی PT است. عنوان رسمی Article 6 در ASME BPVC Section V «Liquid Penetrant Examination» و عنوان ASTM E1417 «Standard Practice for Liquid Penetrant Testing» است.
آیا تست PT جوش جای تست MT را میگیرد؟
بسته به جنس جوش. آزمون ذرات مغناطیسی (MT) فقط روی مواد فرومغناطیس کار میکند، اما آزمون PT روی هر فلز غیرمتخلخل از جمله فولاد زنگنزن آستنیتی و آلومینیوم قابل اجراست و فقط ناپیوستگی باز به سطح را نشان میدهد (ASME Section V بند T-620). روی جوش فولاد کربنی هر دو روش ممکناند و انتخاب را دستورالعمل پروژه یا کد ارجاعدهنده تعیین میکند.
برای جوش فولاد زنگنزن و آلیاژ نیکل چه الزامی وجود دارد؟
طبق ASME Section V بند T-641 باید گواهی میزان آلاینده همه مواد نافذ، با شماره بچ تولیدکننده و نتیجه آزمون پیوست II، گرفته شود. بند II-642 برای فولاد زنگنزن آستنیتی یا دوپلکس و تیتانیوم مجموع کلر و فلوئور هر ماده را حداکثر ۰٫۱ درصد وزنی میداند و بند II-641 برای آلیاژ نیکل گوگرد هر ماده را حداکثر ۰٫۱ درصد وزنی. بند T-642(d) حلالهای تمیزکاری را هم مشمول T-641 میکند. گواهی آلاینده پنترانت SKL-SP2 برای هر بچ صادر میشود؛ دامنه گواهی کلینر و دولوپر را پیش از پروژه از تأمینکننده بپرسید.
آیا برای تست PT جوش دستورالعمل کتبی لازم است؟
اگر کد ارجاعدهنده بخواهد، بله. بند T-150(a) از ASME Section V آزمون را تابع دستورالعمل کتبی میکند و بند T-621.1 حداقل محتوای آن را فهرست میکند. ASTM E1417 بند 6.7.3 هم پارامترهای کامل فرآیند را میخواهد: روش اعمال، زمانهای نفوذ و خشککردن، دماها و کنترلها. بند T-621.3 برای گامهای آزمون حداقل و حداکثر زمان تعیین میکند.
تست نهایی PT را پیش یا پس از سنگزنی و عملیات حرارتی جوش انجام دهیم؟
پس از آن. ASTM E1417 بند 6.8 آزمون نهایی را پس از اتمام همه عملیاتی میخواهد که ممکن است ناپیوستگی سطحی ایجاد یا آشکار کنند؛ نمونههای بند شامل جوشکاری، صافکردن، سنگزنی، ماشینکاری و عملیات حرارتی است. بند T-642(a) از ASME Section V هم سنگزنی یا ماشینکاری را جایی لازم میداند که ناهمواری سطح میتواند نشانه را بپوشاند.
اسپری ترک یاب جوش همان اسپری تست PT است؟
در بازار به اسپریهای تست جوش «اسپری ترک یاب» میگویند و بیشتر وقتها منظور ست PT است: کلینر، پنترانت و دولوپر. برای جوش فولاد آهنرباپذیر، اسپری ترک یاب MT هم به کار میرود؛ انتخاب با دستورالعمل پروژه است.
علی حاج حیدری
مدیر فنی
بازرس سطح II آزمون ذرات مغناطیسی (MT) و مایعات نافذ (PT) طبق ASNT SNT-TC-1A — شرکت ناظران دقیق
علی حاج حیدری مدیر فنی کیمیا کربن اسپادانا و بازرس رسمی راهآهن است. دارای مدرک بازرسی ذرات مغناطیسی (MT) و مایعات نافذ (PT) سطح II طبق ASNT SNT-TC-1A از شرکت ناظران دقیق، با چهار سال سابقه بازرسی جوش.
مقالات مرتبط
تست مایع نافذ (PT) چیست؟ اصول، مراحل و کاربردها
تست مایع نافذ (PT) ناپیوستگیهای باز به سطح را در فلزات و غیرفلزات آشکار میکند. اصل مویینگی، چهار مرحله اجرا، تفاوت با MT و مواد مصرفی لازم.
بازرسی جوش با MT طبق ASTM E709: شدت نور، تمیزکاری و معیار پذیرش
شدت نور حداقل ۱۰۷۶ لوکس، تمیزکاری طبق بند ۹.۱، انتخاب روش مغناطیسسازی و معیار ارزیابی ایندیکیشن — اجرای بازرسی جوش طبق ASTM E709.
زمان نفوذ تست نافذ: ۵ یا ۱۰ دقیقه؟ ASME V و ASTM E1417
زمان نفوذ تست نافذ برای جوش طبق ASME Section V دستکم ۵ دقیقه و طبق ASTM E1417 دستکم ۱۰ دقیقه است؛ ظهور دولوپر غیرآبی ۱۰ تا ۶۰ دقیقه. تفاوت دو مرجع، اثر دما و ثبت در دستورالعمل.
تفسیر نشانه در تست PT: واقعی، کاذب یا زمینه اضافی؟
تفسیر نشانه در تست PT طبق ASME Section V و ASTM E1417: پنجره ۱۰ تا ۶۰ دقیقه، معنای قرمز تیره و صورتی کمرنگ، نشانه کاذب و ثبت نشانه.
تست PT روی فولاد زنگنزن: گواهی آلاینده و کلاس حلال
تست PT روی فولاد زنگنزن، تیتانیوم و آلیاژ نیکل: گواهی آلاینده با شماره بچ طبق ASME Section V بند T-641، سقف ۰٫۱٪ کلر و فلوئور، و کلاس حلال طبق ASTM E1417.